-

广分检测技术(苏州)有限公司
主营:FDA认证,ZDHC检测认证,安全帽检测,防护服检测,江苏防霉检测,江苏抗菌检测,皮肤致敏检测,生物降解检测,生物相容性检测
广分检测技术(苏州)有限公司
主营:FDA认证,ZDHC检测认证,安全帽检测,防护服检测,江苏防霉检测,江苏抗菌检测,皮肤致敏检测,生物降解检测,生物相容性检测 8

磁粉检测,由于缺陷与基体材料的磁特性(磁阻)不同穿过基体的磁力线在缺陷处将产生弯曲并可能溢出基体表面,形成漏磁场。若缺陷漏磁场的强度足以吸附磁性颗粒,则将在缺陷对应处形成尺寸比缺陷本身更大、对比度也更高的磁痕,从而指示缺陷的存在。
磁粉检测种类:1、按工件磁化方向的不同,可分为周向磁化法、纵向磁化法、复合磁化法和旋转磁化法。2、按采用磁化电流的不同可分为:直流磁化法、半波直流磁化法、和交流磁化法。3、按探伤所采用磁粉的配制不同,可分为干粉法和湿粉法
磁粉检测用的油基载液是具有高闪点、低黏度、无荧光和无臭味等特点的煤油。
闪点是指易燃物质挥发在空气中产生的蒸气能够燃烧时的低温度。若油的闪点低,磁悬液易被点燃,会造成操作人员的及探伤设备的损坏。
黏度是液体流动时内摩擦力的量度。黏度值随温度的升高而降低。油的黏度分动力黏度和运动黏度两种。
动力黏度是表示液体在一定剪切应力下流动时内摩擦力的量度,其值为相同温度下液体的动力黏度与其密度之比,在**单位制(SI)中以帕秒(Pa·s)表示。习惯用厘帕(cPa)为单位,1cPa=10﹣3Pa·s=1mPa·s
运动黏度是表示液体在重力作用下流动时摩擦力的量度,其值为相同温度下液体的动力黏度与其密度之比,在**单位制(SI)中以m2/s表示。习惯用厘斯(cSt)为单位,1cSt=10﹣6m2/s=1mm2/s。
在一定的使用温度范围内,尤其在较低的温度下,若油的黏度小,磁悬液的流动性就好,检测灵敏度高。但油的黏度若太小,载液的悬浮性差,磁粉容易沉淀,也影响检测灵敏度,因此油的黏度应控制在一定范围。
(2)磁粉检测油基载液决不允许使用低闪点的煤油载液。
(3)油基载液优先用于如下场合:
1)对腐蚀应严加防止的某些铁基合金(如精加工的某些轴承和轴承套)。
2)水可能会引起电击的地方。
3)在水中浸泡可引起氢脆或腐蚀的某些高强度钢。
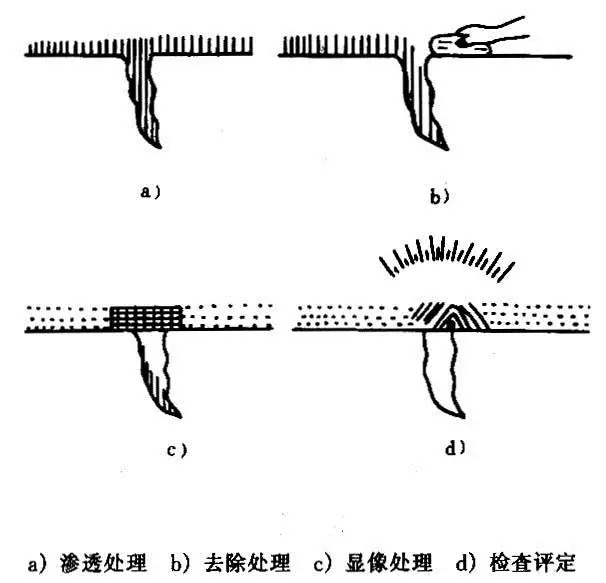
这种染料是可以用溶剂或水洗去的。通过浸渍或喷雾的形式将染料施加到被测试产品表面后,它们能经由毛细作用进入任何不连续缺陷中,显示缺陷。
.根据采用超声波的种类分类
1.脉冲波法:超声波探头激发的是脉冲超声波,这是具有一定持续时间、按一 定重复频率间歇发射的超声波,通常具有较大的频带宽度。
1)脉冲波反射法:在超声波检测时,向被检对象发射脉冲超声波,利用超声波的 反射特性,根据有无缺陷回波或工件底面反射回波、回波幅度的大小、回波信号数 量、回波在示波屏时基线上的位置以及回波包络形状变化等对被检对象的质量情况 进行评价。
超声波脉冲反射法是目前应用广泛的超声波检测方法,包括一次脉冲反射法 和多次脉冲反射法,前者利用一次回波脉冲,后者则利用超声波脉冲波在工件中多 次反射形成的多次回波脉冲来进行评价。
2)脉冲波穿透法:在超声波检测时,由一个探头向被检对象发射脉冲超声波,用 另一个探头在适当位置接收穿越材料的超声波,根据接收的超声信号强弱来评价被 检对象有无缺陷及缺陷严重程度等情况。
在利用脉冲波穿透法时,甚至可以将仪器简化成电表指示(或者更简单的是声 音-声调变化指示)而省掉示波管显示系统。
2.连续波法:超声波探头激发的是连续地、不停歇振动的超声波,通常具有单 一的频率。
1)谐振法:利用超声波的谐振特性以及在工件中形成驻波的条件,可以用来测定 被检工件的厚度,检查胶接结构与复合材料以及薄板电阻点焊或滚焊等的接合质量 情况。在超声波检测时,可以通过连续改变超声波的振荡频率来寻找共振点,以示 波器、电流计或甚至是蜂鸣器的大响应来显示。
必须注意:对于不均匀腐蚀、表面严重凹凸不平,以及形状复杂的工件是不适 宜采用谐振法检测的。
2)穿透法:连续波穿透法与脉冲波穿透法相似,通过观察穿越工件材料后的超声 波能量(波幅)的变化来进行检测评价。
无损探伤检测包含了许多种已可有效应用的方法,常用的 NDT 方法是:射线照相检测、超声检测、涡流检测、磁粉检测、渗透检测、目视检测、泄漏检测、声发射检测、射线检测等。
预拼装、管排、成排弯、堆焊现场密封、管排堆焊、窗口堆焊、先堆焊后弯管、焊接波纹清晰、过热器管堆焊、现场堆焊管排、三通内壁堆焊、核电管道堆焊、SHB-IGCC内件分片堆焊、余热炉膛内壁堆焊、360°堆焊管、水冷壁堆焊、耐磨段堆焊、堆焊层、分片堆焊、气化炉内件堆焊、180°加硬堆焊、煤粉发电锅炉、循环流化床锅炉、冶金余热回收炉、生物质锅炉、垃圾焚烧炉、煤制油设备气化炉等。
焊缝探伤标准:
一、Ⅰ、Ⅱ级焊缝必须经探伤检验,并应符合设计要求和施工及验收规范的规定,检查焊缝探伤报告。
二、Ⅰ、Ⅱ级焊缝不得有裂纹、焊、烧穿、弧坑等缺陷。Ⅱ级焊缝不得有表面气孔、夹渣、弧坑、裂纹、电弧擦伤等缺陷,且Ⅰ级焊缝不得有咬边、未焊满等缺陷。